泰安锻压设备选型与维护全指南:从折弯机模具到冲床维修的实用干货
在金属成形加工领域,泰安锻压设备凭借扎实的制造基础和较高的性价比,一直是山东乃至华北地区机械加工厂采购清单上的常客。无论是新建车间配线,还是老设备升级改造,围绕剪板、折弯、卷圆、冲压这几道核心工序做文章,都绕不开对设备性能、模具匹配和后期维护的系统考量。本文结合一线生产经验,从选型思路、配件配套到日常保养,梳理一份可落地的参考方案,帮助正在考察锻压机床的同行少走弯路。
泰安锻压设备的产业底色与适用场景
泰安地处山东中部,周边钢铁、型材供应充足,机械加工配套链条完整,这为锻压设备的本地化生产提供了便利条件。当地锻压机床产品线覆盖剪板机、折弯机、卷板机、冲床、液压机等主要门类,服务对象既有做钣金外壳的电器柜厂,也有生产法兰、封头、管道配件的压力容器配套企业,还包括大量承接非标结构件的机械加工厂。
从实际使用反馈看,泰安锻压设备在中厚板加工场景中表现稳定,尤其是常规吨位的液压折弯机和闸式剪板机,结构成熟、故障率可控,适合批量生产节奏。对于食品机械、粮食加工设备、环保设备、农业机械这类对板材成形精度要求中等偏上的行业,本地设备的适配度较高。而在精密电子件、薄板高速冲压等场景,则需要结合具体工艺参数做更细致的比对。
剪板机刀片与折弯机模具:配件匹配决定成材率
很多用户在采购锻压设备时容易忽略一个事实:主机只是基础,真正影响切口质量、折弯角度和模具寿命的,往往是刀片与模具的材质和热处理工艺。剪板机刀片常见材质有Cr12MoV、6CrW2Si、H13等,不同材质对应不同的剪切厚度和频率。剪切不锈钢板或高强板时,刀片刃口磨损速度明显加快,若选用普通碳钢刀片,不仅切口毛刺多,换刀频率也会拉高综合成本。
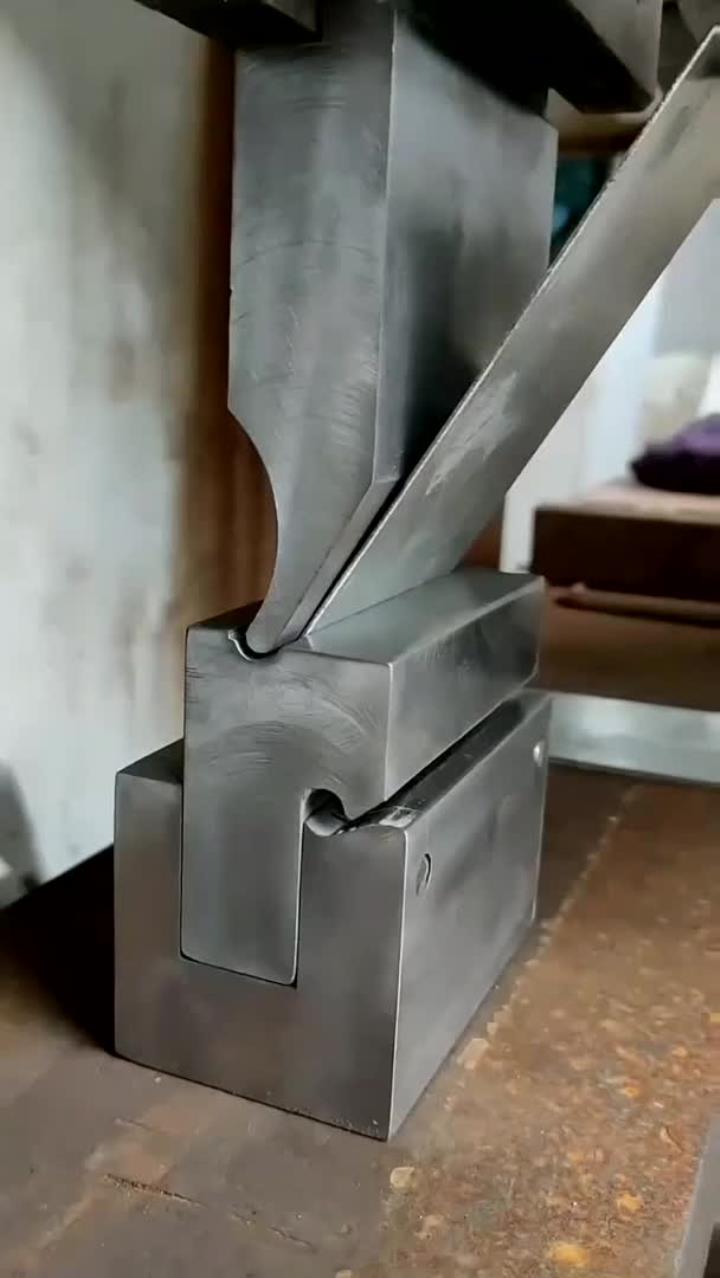
折弯机模具的选择同样讲究。上模的尖端半径、下模的V型槽开口宽度,直接决定折弯内角和最小折弯边。加工薄板时若V槽开口过大,折弯回弹难以控制;加工厚板时开口偏小,则容易造成模具过载。建议用户在订购折弯机模具时,把常用板厚、材质和折弯角度范围一并提供给供应商,由对方按工艺配模,而不是简单按机床吨位套用标准模具。
- 剪板机刀片:关注材质牌号、刃口硬度、四刃或两刃设计,按剪切材质选型
- 折弯机模具:关注上模尖端半径、下模V槽开口、模具高度与夹紧方式
- 卷板机配件:辊面硬度、轴承规格、传动齿轮磨损情况需定期检查
- 冲床易损件:离合器摩擦片、滑块导轨、飞轮轴承是高频更换项
液压机定制:非标需求如何落地
标准设备解决通用问题,非标工况则要靠定制。液压机定制在锻压行业并不少见,尤其是粉末成型、拉伸成型、压装校直等工艺,对公称压力、工作台尺寸、开口高度、下行速度和保压时间都有个性化要求。用户在提出定制需求前,最好先明确三件事:工件最大尺寸与重量、单件节拍要求、是否需要配套上下料装置。把这些参数讲清楚,厂家才能合理配置液压系统和电气控制方案。
定制液压机时还需留意液压油的清洁度和散热条件。不少现场故障并非出自机械结构,而是油液污染导致阀组卡滞、油温过高引起压力不稳。建议在合同中约定液压系统的过滤精度和冷却方式,并在设备到厂后建立油液定期检测制度。
冲床维修与日常保养:把停机损失压到最低
冲床是锻压车间里动作最频繁的设备,维修需求也最集中。常见问题包括离合器打滑、滑块下死点漂移、异响和连冲。冲床维修的第一步不是拆机,而是判断故障属于机械、电气还是气路。比如离合器打滑,可能是摩擦片磨损,也可能是气压不足或电磁阀响应迟缓;滑块下死点不准,则要检查连杆螺纹、调节机构和制动角。
日常保养方面,建议建立点检表,按班次记录润滑、气压、油温和异常声音。导轨和传动齿轮的润滑不能只靠手动加油,集中润滑系统要定期确认油路畅通。对于使用年限较长的设备,可结合生产淡季做一次系统性检修,更换老化的密封件和电气元件,避免旺季突发停机。
机械加工厂采购锻压设备的几点实操建议
第一,先算工艺再选吨位。剪板机按最大剪切厚度和宽度选,折弯机按最大折弯长度和板厚选,留出约百分之十五的余量即可,盲目放大吨位既浪费采购预算,也增加能耗。第二,重视售后响应半径。锻压设备体积大、拆装麻烦,本地或邻近区域有服务网点的供应商,在配件供应和上门维修上更有保障。第三,把配件通用性纳入考量。剪板机刀片、折弯机模具、卷板机配件若能与现有设备互换,后续备件管理会轻松很多。
第四,试机环节不要省略。带料试剪、试折最能反映设备真实状态,观察切口平整度、折弯角度一致性和液压系统噪音,比看参数表更有说服力。第五,保留完整的技术资料和易损件清单,为后续冲床维修和液压机保养留下依据。
结语
泰安锻压设备的优势在于产业链完整、配套响应快,但设备好不好用,最终取决于选型是否贴合工艺、配件是否匹配、维护是否到位。从剪板机刀片的材质选择,到折弯机模具的槽口配置,再到冲床维修的故障判断,每一个环节都影响着车间的产出效率和成材率。希望这份梳理能为正在规划锻压产线的机械加工厂提供一些实在的参考,让设备投资真正转化为稳定的加工能力。