折弯机模具选型与维护全指南:从材质到精度的实战要点
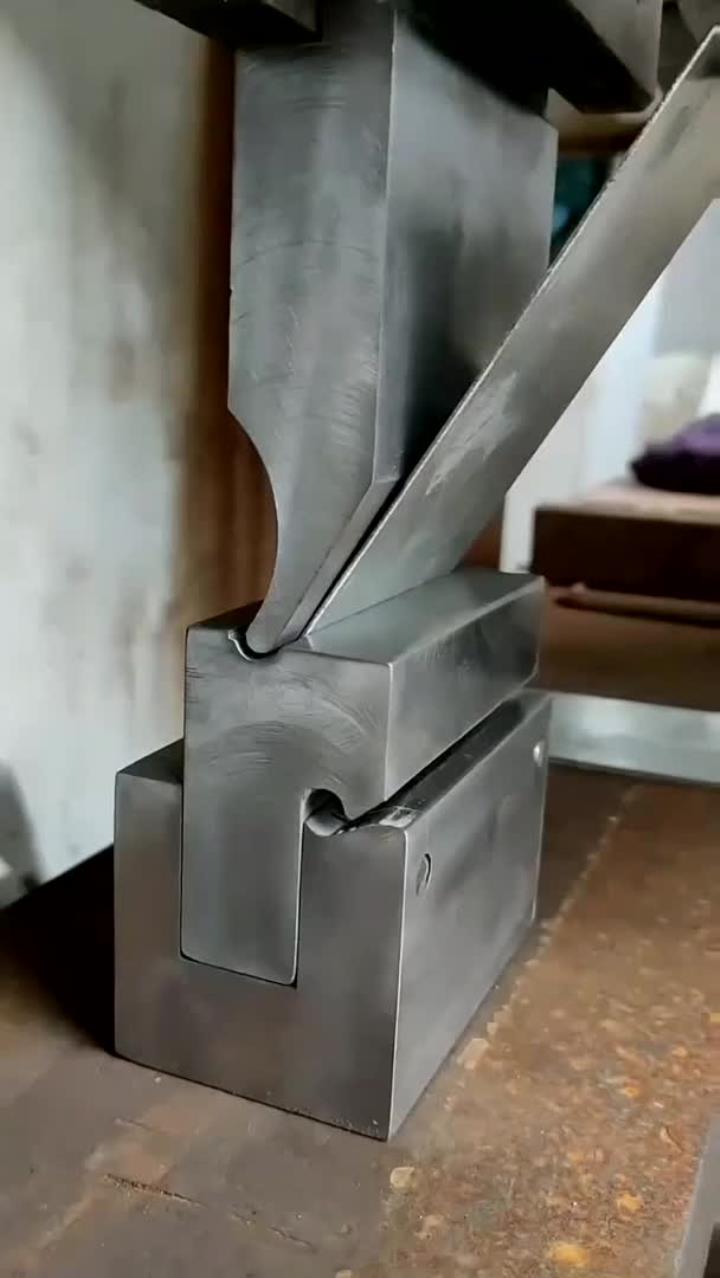
在钣金加工车间里,折弯机往往是决定成品精度的关键设备,而真正与板材"贴身对话"的,其实是那一套看似不起眼的折弯机模具。很多工厂在采购设备时舍得投入,却在模具上反复将就,结果就是角度不稳、表面拉伤、换模耗时,订单交期一拖再拖。本文结合锻压行业的实际经验,围绕折弯机模具的材质选择、结构形式、精度控制与日常维护展开,希望能给正在选模、用模的一线同行一些参考。
折弯机模具在钣金成型中的实际地位
折弯工序的本质,是通过上模(冲头)与下模(V型槽)的配合,让金属板材在特定位置产生塑性变形。模具的几何精度、热处理质量和表面状态,直接决定了折弯角度的一致性、内圆弧半径的大小以及工件表面的完好程度。对于不锈钢、铝板、镀锌板这类对表面要求较高的材料,模具表面的光洁度和圆角处理稍有不慎,就会留下压痕甚至划伤,后续打磨返工的成本往往超过模具本身的差价。
从产业链角度看,折弯机模具属于锻压机床配件中的核心耗材类产品,与剪板机刀片、卷板机配件、冲床模具共同构成钣金车间的工具链。一个中等规模的机械加工厂,模具库存动辄几十套,如何科学配置、合理维护,实际上是一门不小的管理学问。
常见折弯机模具的类型与适用场景
按结构形式划分
- 标准上模(直冲头):通用性最强,适合90度常规折弯,是大多数车间的标配。
- 弯头冲头(鹅颈模):用于回折、U型件等有干涉风险的工况,颈部避空设计让工件有回旋空间。
- 多V下模:一个模块上开设多个不同宽度的V槽,减少换模频次,适合多品种小批量生产。
- 单V下模与导轨式下模:前者结构简单、刚性好,后者换模快捷,适合频繁切换规格的产线。
- 特殊成型模:包括压平模、卷边模、百叶窗模等,针对特定工艺定制。
按加工材料与厚度匹配
V槽宽度的选择通常遵循"板厚×6至×8"的经验法则,薄板取小值以保证折弯半径,厚板取大值以降低折弯力。模具的开口高度、喉口深度需要与工件外形尺寸匹配,否则会出现"折得下去、拿不出来"的尴尬。对于厚板折弯,还需核算单位长度折弯力,避免超出模具的额定载荷导致冲头断裂或下模变形。
模具材质与热处理:决定寿命的隐形因素
市面上常见的折弯机模具材质主要有三类:
- 45号钢调质:成本低,适合薄板、小批量工况,但硬度和耐磨性有限,长期使用容易在V槽口出现塌角。
- 42CrMo合金钢:综合力学性能好,经调质加表面淬火后,硬度和韧性兼顾,是目前中高端模具的主流选择。
- Cr12MoV等冷作模具钢:淬透性和耐磨性突出,适合高强钢、厚板及大批量生产,但价格较高,且对热处理工艺要求严格。
热处理环节往往是区分模具品质的分水岭。淬火温度控制不当、回火不充分,都会埋下内应力隐患,使用一段时间后出现崩刃或变形。正规厂家会提供硬度检测报告,工作部位硬度一般控制在HRC45至52之间——过低不耐磨,过高则脆性增大,冲击工况下容易开裂。采购时不妨要求查看热处理曲线记录,这比单纯比较价格更有意义。
精度控制:从角度公差到重复定位
折弯件的角度误差通常要求在±0.5度至±1度之间,高精度场合甚至更严。模具本身的制造精度是基础,包括V槽的中心对称度、冲头尖端的圆弧一致性、上下模的平行度等。多V模如果各槽深浅不一,换槽后就需要重新对刀,效率损失明显。
设备端的补偿同样不可忽视。折弯机的工作台挠度补偿(机械补偿或液压补偿)如果与模具的实际刚性不匹配,长工件中间部位就会出现"开角"现象。实践中,建议在新模具上机后先做一组试折,用角度尺或激光检测仪测量全长范围内的角度分布,据此微调补偿量,形成该套模具的工艺参数档案。
此外,模具的安装基准面清洁度、夹紧块的压紧力均匀性,都会影响重复定位精度。换模后第一件必检,应当成为车间的基本规矩。
日常维护与常见问题处理
维护要点
- 每次换模后清理安装面和工作面,去除铁屑与油污,防止压伤刃口。
- 模具存放应使用专用架,V槽朝上或加装保护条,避免相互磕碰。
- 定期检查冲头尖端圆弧是否出现磨损亮带,下模V槽口是否起毛刺,发现轻微磨损可用油石修整。
- 建立模具台账,记录使用次数、维修历史和对应产品,便于追溯质量问题的来源。
典型问题与对策
折弯角度不稳定:先排查模具是否松动、补偿是否漂移,再检查材料批次间的屈服强度差异。若模具V槽磨损严重,需更换或返修。
工件表面压痕:多因下模V槽口圆角过小或表面粗糙,可改用带防压痕滚珠的下模,或在模具表面贴保护膜。
冲头断裂:常见于折弯力超载、板材厚度超规格或操作时工件偏载,应复核折弯力计算并规范操作。
定制模具:非标需求下的选型思路
标准模具覆盖了大部分常规工况,但遇到异形件、超长件、多工序复合件时,定制往往更经济。定制折弯机模具时,需要向厂家提供完整的工件图纸、材料牌号与厚度、折弯顺序、设备型号与吨位、夹紧方式(如AMADA、通快等不同接口)等信息。经验丰富的模具厂会根据折弯展开图反推模具轮廓,必要时采用分段拼接结构,兼顾加工可行性与成本。
在液压机定制、冲床维修等业务中,我们也常遇到客户因模具与设备不匹配而导致的效率瓶颈。这时候,模具与设备的协同设计比单独优化某一方更有效——比如在液压机上配套专用折弯工装,可以把原本需要多台设备完成的工序合并,减少装夹次数。
选型与采购的几点务实建议
第一,不要只看单价。一套优质模具的使用寿命可能是普通模具的两到三倍,分摊到单件成本上反而更低。第二,优先选择能提供材质证明、硬度检测和售后修磨服务的供应商,模具修磨是延长寿命的有效手段,很多厂家提供返厂修磨业务。第三,注意模具接口与现有设备的兼容性,不同品牌的夹紧系统差异较大,采购前务必确认。第四,对于多品种生产的车间,合理配置多V下模和快换装置,能显著压缩换模时间,这部分效率收益往往被低估。
锻压设备的效能,最终要落到每一个与材料接触的细节上。折弯机模具虽小,却承载着精度、效率与成本的平衡。把模具选对、用好、维护到位,钣金车间的良品率和交付节奏自然会有看得见的改善。